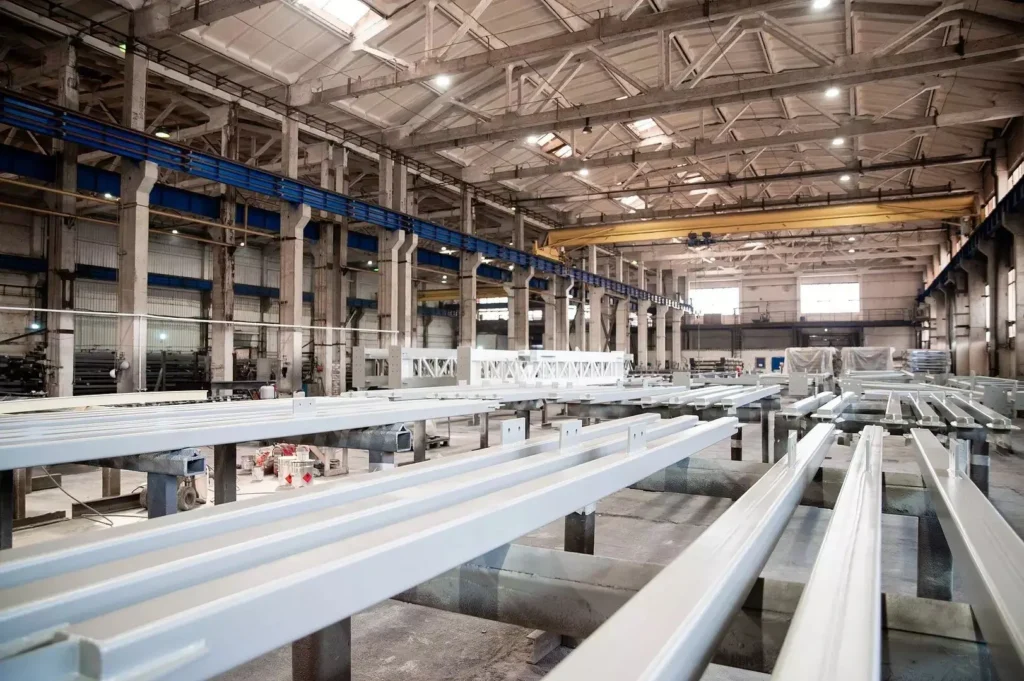
Ознакомьтесь с с основными производственными мощностями компании "СРСУ УРАЛ". Ниже мы приводим лишь основное оборудование с техническими характеристиками. Более подробная информация будет предоставлена по запросу.
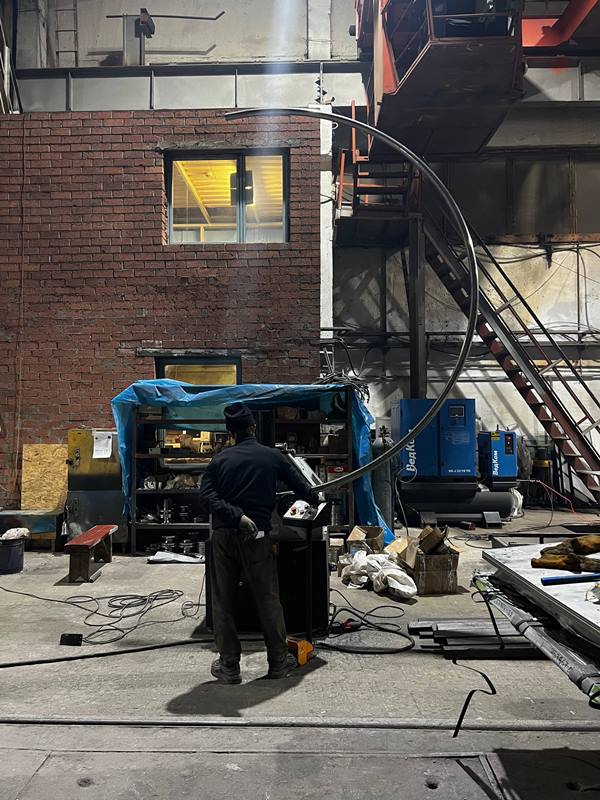
Профилегибочный станок для радиусной гибки профильных сортаментов сталей разных марок.
Можно обрабатывать холодной прокаткой :
профильную круглую трубу;
профильную прямоугольную трубу;
профильную квадратную трубу;
уголок;
полосу;
швеллер;
двутавр;
полнотелый круг (пруток);
полнотелый квадрат.
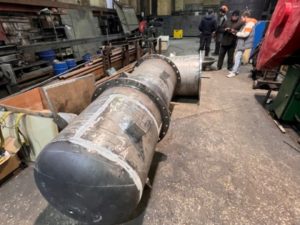
Также возможна гибка нестандартных индивидуальных профилей с специализированной оснасткой. На фотографиях зафиксированы кадры прокатки профильной круглой трубы 57х4 из нержавеющей стали AISI316.
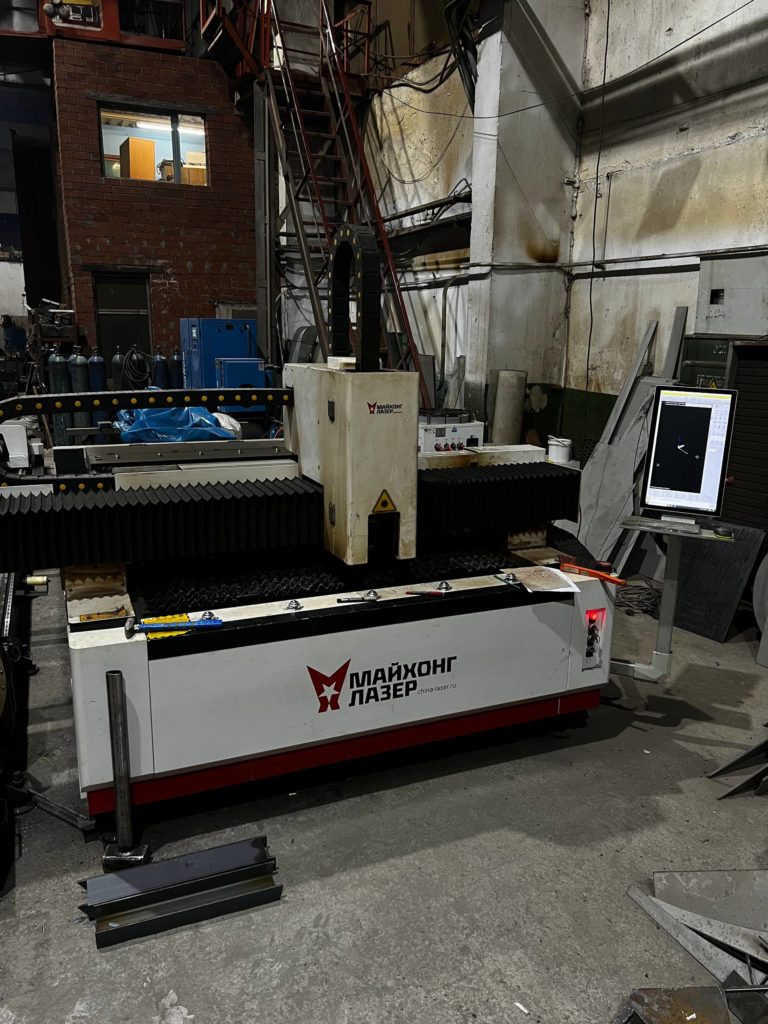
Лазерный станок для обработки листовых сталей, методом лазерной резки.
Рабочее поле станка 1500х3000 мм, 1500х6000 мм. Мощность лазерного станка: 6 кВт, что позволяет обрабатывать типовые марки стали с характеристиками:
Черные стали толщиной 25мм;
Нержавеющие стали толщиной 16 мм;
Алюминиевые стали толщиной 16 мм;
Латунные стали толщиной 10 мм.
В случае если у заказчика нет спроектированных чертежей в формате *DXF, мы можем самостоятельно переработать рабочую документацию (КМ, КМД, КЖ, АР), эскизы от руки, фотографии, либо сделать реверс-инжиниринг с готовых изделий.
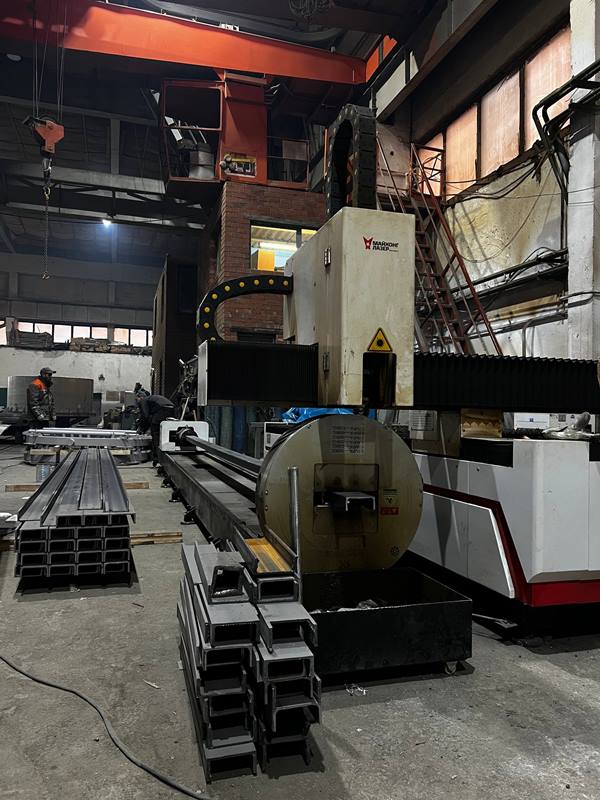
Лазерный станок для обработки профильных сортаментов сталей, методом лазерной резки (труборез)
Рабочее поле станка:
Длина — до 6000 мм;
Максимальный диаметр — до 200мм;
Мощность лазерного источника: 6 кВт;
Данная мощность позволяет обрабатывать типовые марки стали с характеристиками:
Черные стали толщиной 25мм;
Нержавеющие стали толщиной 16 мм;
Алюминиевые стали толщиной 16 мм;
Латунные стали толщиной 10 мм.
В случае если у заказчика нет спроектированных чертежей в формате *STEP, ZX, мы можем самостоятельно переработать рабочую документацию (КМ, КМД, КЖ, АР), эскизы от руки, фотографии, либо сделать реверс-инжиниринг с готовых изделий.
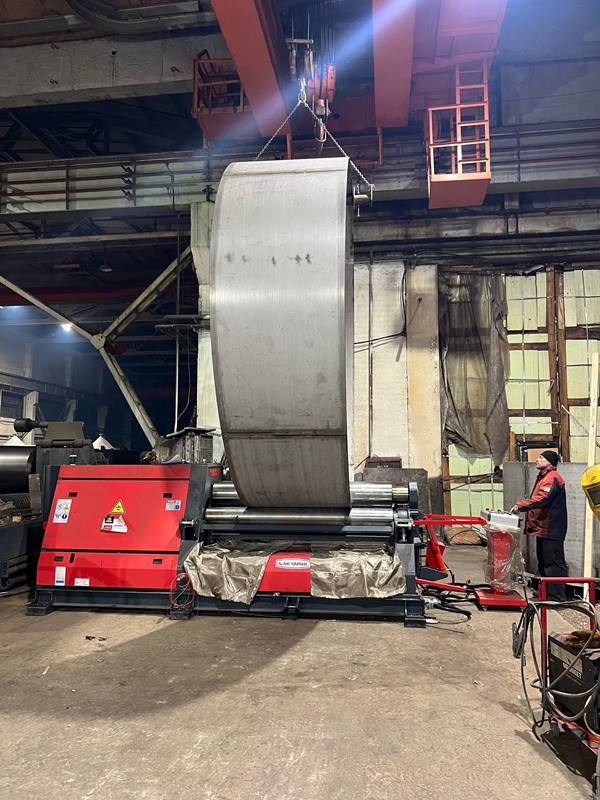
Вальцовочный 4-валковый станок для обработки листовых сталей методом вальцевания.
Рабочие габариты для обработки листов:
Ширина листа — до 2000 мм;
Диаметр обечайки — до 4000 мм;
Максимальная толщина ленты обработки чёрных сталей — до 20 мм.
В случае, если у заказчика нет спроектированных чертежей, мы можем самостоятельно спроектировать и переработать рабочую документацию (КМ, КМД, КЖ, АР), эскизы от руки, фотографии, либо сделать реверс-инжиниринг с готовых изделий.
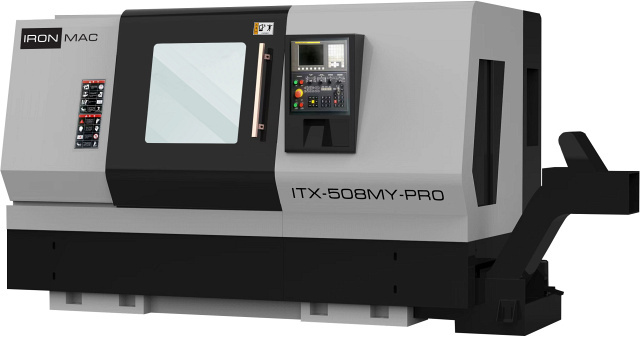
Детали, требующие обработки с обеих сторон (с применением Y-оси) Благодаря наличию оси Y (±50 мм) и приводному инструменту (BMT55), станок может выполнять фрезерование, сверление и нарезание резьбы не по центру детали. Примеры: фланцы, рычаги, крестовины, корпусные детали небольшого размера, эксцентрики.
Длинномерные валы и оси Максимальная длина точения составляет 550 мм, а перемещение по оси Z — 680 мм. Примеры: Валы электродвигателей, ходовые винты, оси подвески автомобилей, штоки гидроцилиндров, длинные шпиндели. Преимущество: Высокая жесткость станины (35°) и направляющие качения позволяют выдерживать точность по 6-7 квалитету даже на длинных деталях.
Сложнопрофильные детали из труднообрабатываемых материалов В спецификации указана возможность обработки сталей в закалённом состоянии (до 45 HRC), нержавеющих и конструкционных сталей. Примеры: Медицинские инструменты (импланты, хирургический инструментарий — требует сложного профиля и чистоты), детали штампов и пресс-форм (пуансоны, матрицы), детали нефтегазового оборудования (переходники, муфты).
Детали, обрабатываемые «в патроне» с фрезерными операциями Возможность жесткой фиксации шпинделя (гидравлический тормоз) позволяет проводить полноценную фрезерную обработку на вращающейся детали. Примеры: Корпуса шаровых кранов. Детали автокомпонентов (ступицы, поворотные кулаки). Шкивы со сложным профилем и отверстиями под шпонки. Фитинги и переходники с резьбой и лысками (благодаря приводному инструменту можно фрезеровать грани «под ключ» прямо на станке).
Прутковые детали (для серийного производства) Наличие отверстия шпинделя 62 мм (макс. Ø прутка — 50 мм) и «Подготовка под пруткоподатчик Fedek» в оснащении позволяет организовать автоматизированное производство из прутка. Примеры: Втулки, штуцеры, ниппели, болты, пальцы, заклепки, ролики. Детали могут выходить уже полностью готовыми, с фрезерованными пазами или сверлеными поперечными отверстиями.
Детали, требующие высокой точности позиционирования Точность позиционирования 0,008 мм и повторяемость 0,005 мм позволяют производить ответственную продукцию. Примеры: Детали гидравлики и пневматики (золотники, поршни), детали насосов, прецизионные валы для принтеров и копиров, компоненты авиационной и космической промышленности.
Детали с нарезанными зубьями или шлицами Приводной инструмент с оборотами до 4000 об/мин (особенно если в арсенале есть гребенчатые фрезы) позволяет нарезать шлицы или зубья на небольших деталях методом фрезерования.